


Monter en pression paraît toujours être la bonne réponse : plus de pression, c’est plus d’effort pour le même encombrement de vérin, donc une machine plus compacte. Sauf qu’une pompe hydraulique haute pression ne repousse pas une limite, elle en déplace plusieurs. La chaleur, l’aspiration, les fuites internes, la fatigue des pièces et la tenue des joints arrivent tous à leur seuil en même temps, et souvent bien avant la pression nominale affichée au catalogue.
Nous fabriquons depuis 1938, à Azerailles en Meurthe-et-Moselle, des pompes hydrauliques dont plusieurs séries travaillent à 400 bar en service continu. Cet article passe en revue les limites réelles d’une installation haute pression, une par une, puis les technologies capables de franchir chaque palier et les erreurs de dimensionnement qui coûtent le plus cher.
Haute pression : de quel seuil parle-t-on exactement ?
Le terme n’a pas de définition normative universelle, et il désigne des réalités très différentes selon le métier. En nettoyage industriel, la haute pression commence vers 150 bar avec de l’eau. En hydraulique de puissance, où le fluide est une huile chargée de transmettre une force, on retient couramment quatre plages : basse pression en dessous de 50 bar, moyenne pression de 50 à 160 bar, haute pression de 160 à 350 bar, et très haute pression au-delà de 350 bar.
Cette confusion de vocabulaire n’est pas anodine à l’achat. Une machine annoncée « haute pression » à 200 bar et une pompe de transmission tenant 400 bar en continu ne relèvent ni des mêmes technologies, ni des mêmes contraintes d’installation, ni du même budget de maintenance.
Deuxième précision, plus lourde de conséquences : une fiche technique donne toujours deux chiffres : la pression continue et la pression de pointe.
La pression continue est celle que le composant accepte en service permanent ; c’est elle, et elle seule, qui sert au dimensionnement. La pression de pointe n’est admise que sur de courtes durées et un faible pourcentage du temps de cycle, environ 5 %. Sur nos pompes série XR, l’écart est de 400 bar en continu pour 450 bar en pointe. Dimensionner une installation sur la valeur de pointe, c’est programmer sa panne.
L’échauffement : la première limite atteinte
Dans un circuit hydraulique, toute la puissance qui n’est pas transmise à l’actionneur finit en chaleur. Aucune exception : les pertes de charge dans les canalisations, le débit qui repasse par le limiteur de pression, les fuites internes de chaque composant, tout cela chauffe le fluide.
L’ordre de grandeur surprend souvent. Prenez le débit non utilisé, en litres par minute, multipliez-le par la différence de pression entre les orifices de la pompe, en bar, puis divisez par 600 : vous obtenez directement la puissance en kilowatts partie en chaleur. 2 litres par minute qui retournent au réservoir à travers un limiteur réglé à 400 bar, c’est 1,3 kW dissipé en pure perte, l’équivalent d’un radiateur électrique allumé en permanence dans le groupe. À 100 bar, la même fuite ne dissiperait que 330 W. La pression multiplie mécaniquement le coût thermique de la moindre imperfection du circuit.
Or la température dégrade tout le reste. Une huile minérale voit sa viscosité s’effondrer en chauffant, et une huile trop fluide fuit davantage à l’intérieur des composants, ce qui produit encore plus de chaleur : la boucle s’auto-entretient. Au-delà de 80 °C au réservoir, la vitesse d’oxydation de l’huile double environ tous les 10 °C supplémentaires, les joints vieillissent prématurément et les vernis se déposent sur les tiroirs. La plage de viscosité optimale se situe généralement entre 15 et 35 cSt en fonctionnement.
Concrètement, sur une installation haute pression, le bilan thermique se calcule au moment de la conception, pas quand la machine chauffe en clientèle. Un réservoir sous-dimensionné ou un échangeur absent transforme une pompe parfaitement choisie en source de pannes récurrentes.
Cavitation et aspiration : la limite qui vient de l’amont
C’est le paradoxe le plus mal compris de la haute pression : ce qui limite une pompe, ce n’est presque jamais le côté refoulement, c’est le côté aspiration. Si le fluide ne remplit pas correctement chaque cylindre à chaque tour, la pompe se détruit, quelle que soit sa qualité.
Le mécanisme mérite d’être distingué en deux phénomènes que l’on confond souvent : la cavitation et la désaération.
La cavitation proprement dite reste le cas extrême, celui où le fluide se vaporise faute de pression absolue suffisante, et où les bulles qui implosent arrachent de la matière au barillet et à la glace. La désaération, plus fréquente avec les huiles minérales, se produit bien avant : l’air dissous dans l’huile s’en échappe dès que la pression absolue faiblit et forme des bulles qui se comprimeront brutalement au refoulement.
Les causes se comptent sur les doigts d’une main : conduite d’aspiration trop longue ou trop étroite, crépine encrassée, huile trop visqueuse au démarrage à froid, réservoir placé trop bas, vitesse de rotation trop élevée pour la cylindrée retenue. On limite généralement la vitesse d’écoulement à l’aspiration autour de 0,5 à 0,8 m/s, contre 3 à 5 m/s au refoulement.
Un bruit de gravier dans la pompe, un débit irrégulier, une mousse persistante en surface du réservoir : trois symptômes qui désignent l’amont, jamais la pompe elle-même. C’est précisément sur ce point que la conception de la distribution de nos pompes à cylindrée fixe XR et XRe a été retravaillée, pour repousser la vitesse d’auto-aspiration admissible, jusqu’à 3 050 tr/min sur la série XRe.
Fuites internes : ce que la pression coûte en débit
Aucune pompe volumétrique ne délivre son débit théorique. Une partie du fluide refoulé repasse en permanence vers la basse pression à travers les jeux fonctionnels : entre le piston et son alésage, sous les patins d’appui, entre le barillet et la glace de distribution. Ces fuites ne sont pas un défaut, elles assurent le film lubrifiant qui permet à ces pièces de glisser sans se gripper.
Le problème est que ce débit de fuite dépend directement de l’écart de pression : il croît quand la pression monte, et il croît aussi quand la viscosité baisse. Le rendement volumétrique, rapport entre débit réel et débit théorique, se dégrade donc simultanément avec la pression et avec la température. Une pompe à pistons de qualité tient couramment autour de 95 % à pression nominale, vitesse nominale et à température de service, mais cette valeur n’a de sens qu’accompagnée de ses conditions de mesure.
La conséquence pratique est un piège d’avant-projet fréquent : un actionneur qui devient trop lent en fin de course, précisément au moment où l’effort demandé est maximal, alors que tout allait bien à vide. Le débit disponible n’est pas le même à 50 bar et à 380 bar, et c’est à la pression de travail réelle qu’il faut vérifier la cadence attendue.
Fatigue, pointes de pression et compressibilité de l’huile
La pression se paie en durée de vie, et la relation n’a rien de linéaire. Les roulements qui encaissent l’effort axial suivent une loi en puissance : doubler la charge, donc grossièrement la pression de travail, divise leur durée de vie théorique par un facteur voisin de huit. Une pompe qui aurait tenu quinze ans à 200 bar n’en tiendra pas huit à 400 bar, mais deux, toutes choses égales par ailleurs. C’est pour cette raison que le taux de charge réel du cycle compte davantage que la pression maximale : une machine qui ne sollicite sa pleine pression que 5 % du temps vieillit tout autrement qu’une machine qui y reste en permanence.
Deuxième effet, invisible sur une fiche technique : l’huile se comprime. On la traite comme un fluide incompressible, mais son volume se comprime de 0,7 % tous les 100 bar. À 400 bar, un volume de 100 litres s’est comprimé de presque 3 litres. Cela se traduit par un temps de réponse allongé sur les grandes installations, et surtout par une énergie élastique stockée dans le circuit, qui se libère d’un coup à la décompression.
De là viennent les pointes de pression, ou coups de bélier : la fermeture rapide d’un distributeur arrête une colonne de fluide lancée, et la surpression instantanée peut dépasser largement le réglage du limiteur de pression, qui met quelques millisecondes à réagir. Ces transitoires sont la cause de fissures de canalisations et de ruptures de raccords que l’on attribue à tort à la pression de service. Un accumulateur de pression placé au bon endroit absorbe ces pics ; c’est rarement un accessoire de confort sur une installation haute pression.
Joints, matériaux et étanchéité au-delà de 250 bar
Un joint torique en élastomère se comporte comme un fluide très visqueux : sous pression, il flue et cherche à s’échapper par le jeu qui subsiste entre les pièces. C’est l’extrusion, et elle s’aggrave avec la pression, avec la température et avec l’usure de la gorge. Au-delà d’une plage située grossièrement entre 250 et 350 bar selon la géométrie, un joint torique seul ne suffit plus : il faut lui adjoindre une bague anti-extrusion, en PTFE ou en polyamide, du côté de la basse pression.
Le choix de la matière se joue ensuite sur le fluide et la température, pas sur la pression seule. Le NBR reste la référence économique pour les huiles minérales dans une plage de température modérée. Le FKM, plus onéreux, tolère des températures plus élevées et de meilleures compatibilités chimiques, ce qui explique qu’il soit monté en standard sur toutes nos séries, avec le NBR en option.
Côté pièces mécaniques, la haute pression impose des matériaux à haute résistance et des états de surface soignés.
Autour de la pompe : flexibles, raccords et sécurité
Une installation ne vaut jamais mieux que son composant le plus faible, et sur un circuit haute pression, ce composant est rarement la pompe. Les flexibles portent deux valeurs distinctes : une pression maximale de service et une pression d’éclatement, généralement quatre fois supérieure. Retenir la seconde pour dimensionner, c’est supprimer le coefficient de sécurité prévu par le fabricant.
Les raccords méritent la même attention. Un raccord à joint torique en portée plane et un raccord conique métal sur métal ne se comportent pas de la même façon sous cycles de pression répétés, et un couple de serrage approximatif suffit à créer une fuite en fatigue. À 400 bar, une micro-fuite n’est plus une tache au sol mais un jet capable de traverser la peau : la maintenance d’un circuit haute pression ne se fait pas la main devant un raccord suspect.
Enfin, la protection reste non négociable. Un limiteur de pression taré correctement au refoulement n’est jamais une option sur une pompe volumétrique : sans lui, une simple fermeture accidentelle du circuit fait monter la pression jusqu’à la rupture d’un composant. On complète en général par un filtre au retour adapté à la classe de propreté visée, une valve hydraulique de décharge quand le cycle l’impose, et un manomètre accessible pour le diagnostic.
Un symptôme, une limite : lire ce que la machine dit
Sur le terrain, les limites décrites plus haut se manifestent par des signes assez caractéristiques pour orienter le diagnostic avant tout démontage.
| Ce que l’on observe | Limite en cause | Où chercher en premier |
|---|---|---|
| Bruit de gravier, débit irrégulier, mousse au réservoir | Cavitation ou désaération à l’aspiration | Crépine, diamètre et longueur d’aspiration, viscosité à froid |
| Huile au-delà de 80 °C, cycle qui ralentit en fin de journée | Bilan thermique insuffisant | Débit dérivé au limiteur, volume du réservoir, échangeur |
| Actionneur lent seulement sous forte charge | Chute du rendement volumétrique | Usure interne de la pompe, température de service, fuites d’un vérin |
| Fissures de canalisation, raccords qui lâchent | Pointes de pression transitoires | Temps de commutation des distributeurs, absence d’accumulateur |
| Fuite externe qui réapparaît après remontage | Extrusion ou incompatibilité du joint | Matière du joint, bague anti-extrusion, état de la gorge |
| Pression qui ne monte pas malgré une pompe neuve | Limiteur, débit dérivé ou entraînement | Tarage du limiteur, sens de rotation |
Quelle technologie franchit quel palier de pression
Chaque famille de pompe volumétrique bute sur un plafond qui lui est propre, et ce plafond tient à sa manière d’assurer l’étanchéité interne. Une pompe à engrenages compte sur le faible jeu entre les dentures et le corps, une pompe à palettes sur des palettes plaquées par la force centrifuge, une pompe à pistons sur un ajustement calibré entre le piston et son alésage. Plus cette étanchéité repose sur une géométrie précise et rigide, plus la pression admissible est élevée.
| Technologie | Pression usuelle | Ce qui la limite | Terrain naturel |
|---|---|---|---|
| Engrenages | Jusqu’à 250 bar environ | Jeux qui s’ouvrent sous charge, rendement volumétrique | Circuits simples, lubrification, faible coût |
| Palettes | De 100 à 175 bar selon la conception | Plaquage des palettes, usure de la bague de came | Machines-outils, débit régulier et silencieux |
| Pistons axiaux | 400 à 450 bar | Effort sur le plateau et les roulements, conditions d’aspiration | Transmission de puissance, mobile et industriel |
| Pistons radiaux | 700 bar et au-delà | Encombrement et vitesse de rotation admissible | Très hautes pressions à basse vitesse, presses, essais |
Ces valeurs sont des ordres de grandeur, et les familles de pompes industrielles se recouvrent partiellement : il existe des pompes à engrenages renforcées qui dépassent ces seuils, comme il existe des pompes à pistons de basse pression. Elles suffisent en revanche à trancher un avant-projet. Au-delà de 250 bar en service continu, la question de la technologie ne se pose plus vraiment : c’est du piston. La vraie décision porte alors sur la cylindrée variable ou fixe, et sur l’architecture, axiale ou radiale.
Les cinq erreurs de dimensionnement les plus coûteuses
Sur les applications haute pression que nous étudions avec les bureaux d’études, les mêmes écueils reviennent, et aucun ne relève d’un choix de pompe malheureux.
- Retenir la pression de pointe comme pression de travail. Le catalogue autorise 450 bar en pointe, la machine est conçue pour y vivre, et la durée de vie s’effondre. Le dimensionnement se fait sur la valeur continue, avec le taux de charge réel du cycle en tête.
- Traiter l’aspiration en dernier. Elle est dessinée quand il ne reste plus de place dans la machine, avec un coude de trop et un diamètre insuffisant. C’est la cause la plus fréquente de destruction prématurée d’une pompe neuve.
- Ignorer le bilan thermique. Personne ne calcule la puissance dissipée en amont, et l’échangeur arrive en rattrapage sur la deuxième série, quand le châssis est figé.
- Choisir la vitesse d’entraînement au hasard. Sur une prise de mouvement de camion, elle dépend du régime moteur et du rapport de la prise. Trop lente, le débit manque ; trop rapide, la pompe cavite. Elle se vérifie sur la fiche produit, à la cylindrée retenue.
- Négliger la classe de propreté du fluide. La haute pression réduit les jeux fonctionnels et rend la pompe plus sensible aux particules. Filtration, mise en service et rinçage de l’installation neuve pèsent davantage sur la durée de vie que la marque de la pompe.
Les solutions haute pression HYDRO LEDUC
Notre gamme est entièrement construite autour du piston, précisément parce que c’est la seule technologie qui tienne les paliers dont il est question ici.
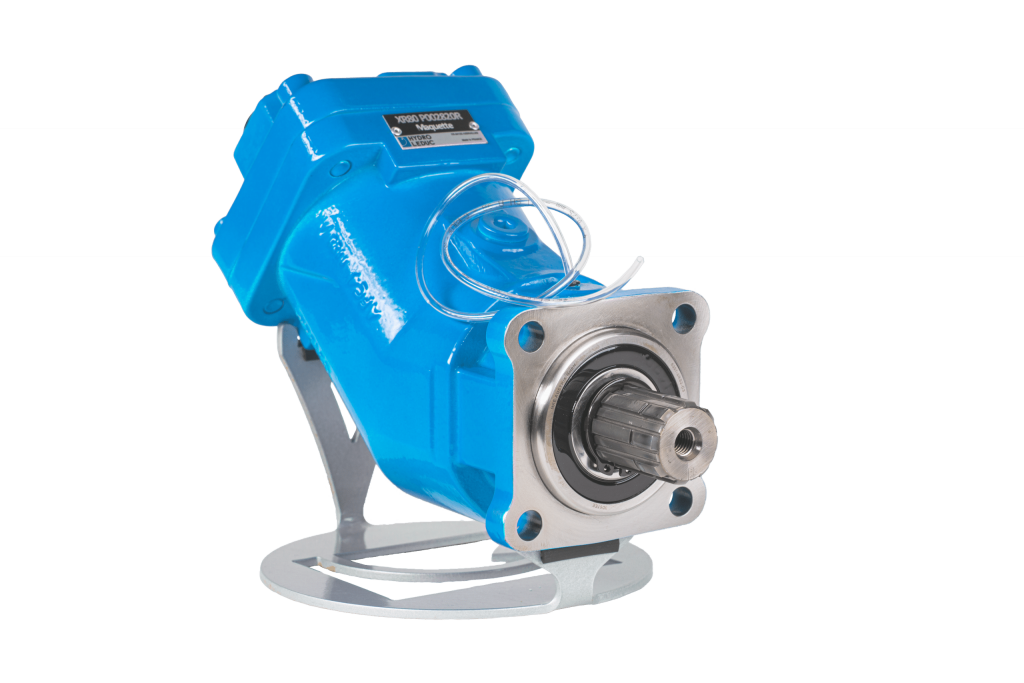
Les séries W et WA couvrent le socle de la transmission de puissance, à 400 bar en continu et 450 bar en pointe, sur une plage de vitesse allant de 150 à plus de 3 000 tr/min selon la cylindrée, avec sept pistons pour limiter les pulsations et des joints FKM en standard.
Pour les équipements mobiles flasqués sur prise de mouvement, les séries XPi et XAi travaillent à 380 bar en continu et 420 bar en pointe, respectivement de 12 à 130 cm³/tr en flasquage DIN ISO 14 et de 12 à 63 cm³/tr en flasquage SAE B. La série XR pousse à 400 et 450 bar de 63 à 130 cm³/tr, avec une distribution redessinée pour l’auto-aspiration ; la XRe, à neuf pistons, vise le montage sur prise de mouvement électrique jusqu’à 3 050 tr/min, avec une distribution aussi redessinée pour l’auto-aspiration ainsi que pour un fonctionnement silencieux.
Quand l’application sort du domaine courant, la série PA-PAC monte à 400 bar en continu et 500 bar en pointe, de 25 à 114 cm³/tr en simple débit, avec double sens de rotation automatique et une tolérance reconnue aux fluides dégradés. À l’inverse, quand le cycle demande d’ajuster le débit plutôt que de le dériver au limiteur, la série TXV à régulation Load Sensing, de 40 à 150 cm³/tr jusqu’à 400 bar, supprime à la source une bonne partie de la chaleur évoquée plus haut.
Toutes ces pompes se conjuguent avec nos moteurs hydrauliques et les accessoires d’aspiration et de by-pass associés, pour que la chaîne complète tienne le même niveau de pression, du réservoir à l’actionneur.
Un doute sur la pression continue, l’aspiration ou le bilan thermique de votre application ? Nos ingénieurs et techniciens le vérifient avec vous.
Parler à un ingénieur HYDRO LEDUCCe qu’il faut retenir
- En hydraulique de puissance, la haute pression commence vers 160 bar et la très haute pression au-delà de 350 bar. Seule la pression continue sert au dimensionnement, jamais la pression de pointe.
- La chaleur est la première limite atteinte : toute puissance non transmise est dissipée, et la pression multiplie le coût thermique de chaque imperfection du circuit.
- Ce qui plafonne une pompe haute pression se trouve presque toujours à l’aspiration, pas au refoulement.
- Fuites internes, fatigue des roulements, compression de l’huile et extrusion des joints sont tous réellement impactés par la pression, chacun selon sa propre loi.
- Engrenages jusqu’à 250 bar environ, palettes de 100 à 175 bar, pistons axiaux 400 à 450 bar, pistons radiaux au-delà de 700 bar : au-delà de 250 bar en continu, c’est du piston.
- Le limiteur de pression et la filtration au refoulement, et un accumulateur contre les pointes transitoires ne sont pas des accessoires sur une installation haute pression.
Tout dépend de la technologie. Une pompe à engrenages plafonne couramment vers 250 bar, une pompe à palettes entre 100 et 175 bar, une pompe à pistons axiaux atteint 400 à 450 bar, et une pompe à pistons radiaux dépasse 700 bar. Chez HYDRO LEDUC, les séries W, WA et XR sont données pour 400 bar en continu et 450 bar en pointe, la série PA-PAC pour 400 bar en continu et 500 bar en pointe. Attention au raccourci de vocabulaire : ces chiffres décrivent ce que la pompe accepte, pas ce qu’elle produit en permanence.
La pression d’un circuit s’établit au niveau de la résistance rencontrée par le fluide, et son plafond est fixé par le tarage du limiteur de pression. Augmenter la pression consiste donc à relever ce tarage, jamais à changer la pompe seule, et uniquement si tous les composants du circuit acceptent la nouvelle valeur : flexibles, raccords, distributeurs, vérins et joints. Vérifier aussi que le moteur d’entraînement dispose de la puissance correspondante, faute de quoi il calera ou consommera bien au-delà de son point nominal.
Dans la grande majorité des cas, la pompe n’est pas en cause. Les trois suspects habituels sont un limiteur de pression déréglé ou bloqué ouvert, un débit qui s’échappe ailleurs dans le circuit (tiroir de distributeur usé, vérin qui fuit en interne, valve de by-pass restée passante), et un entraînement défaillant : sens de rotation inversé, accouplement patiné, régime trop bas.
Multipliez la pression de travail en bar par le débit en litres par minute et divisez par 600 : vous obtenez la puissance hydraulique utile en kilowatts. Il reste à la diviser par le rendement global de la pompe, de l’ordre de 0,85 à 0,90 sur une pompe à pistons. Un besoin de 60 l/min à 350 bar demande ainsi 35 kW hydrauliques, soit environ 41 kW à l’arbre. Sur une prise de mouvement de camion, c’est le couple disponible au régime de travail qui devient le critère limitant, pas la puissance nominale du moteur thermique.
La pression continue est celle que le composant supporte en service permanent, sans limitation de durée : c’est la seule valeur à retenir pour dimensionner une installation. La pression de pointe est admise sur de courtes durées et un faible pourcentage du temps de cycle, typiquement lors d’une mise en butée ou d’un pic de charge. Un écart de 50 bar entre les deux, comme sur nos séries XR, ne représente pas une marge d’utilisation : c’est une réserve de sécurité déjà consommée par le fonctionnement normal de la machine.
Au-delà de 250 bar en service continu, le choix se réduit au piston, les autres technologies ne tenant pas ce niveau durablement. La question se déplace alors ailleurs : cylindrée fixe si le débit demandé est stable, cylindrée variable avec régulation load sensing si le cycle réclame des débits très différents, architecture axiale pour la compacité et la vitesse, radiale pour les très hautes pressions à basse vitesse. Le flasquage, le sens de rotation et la vitesse d’entraînement disponible ferment ensuite la liste des références possibles.
Trois mesures simples suffisent à établir un diagnostic. Le débit réel à la pression de travail, comparé au débit théorique attendu, révèle l’usure interne : une chute de plus de dix pour cent signale un rendement volumétrique dégradé. La température du carter, anormalement élevée par rapport au reste du circuit, oriente vers des fuites internes. Enfin, le débit de drain, quand la pompe en possède un, se mesure directement et se compare à la valeur du constructeur. Une analyse d’huile complète utilement le tableau en identifiant la nature des particules d’usure.
Pour une huile minérale classique, on considère 80 °C au réservoir comme le seuil à ne pas franchir en régime établi, sachant que les points chauds locaux dépassent toujours cette valeur. Au-delà, la vitesse d’oxydation de l’huile double environ tous les 10 °C, la viscosité descend sous la plage utile, les fuites internes augmentent et les joints vieillissent prématurément. Certains fluides de synthèse repoussent ce seuil, mais imposent alors de vérifier la compatibilité des matières de joints montées sur chaque composant.
C’est rarement superflu. Un limiteur de pression met quelques millisecondes à réagir, ce qui laisse passer les surpressions transitoires produites par la fermeture rapide d’un distributeur ou l’arrêt brutal d’une charge en mouvement. Ces pointes dépassent parfois de loin la pression de service et expliquent une bonne part des ruptures de canalisations attribuées à tort au régime normal. Un accumulateur correctement pré-gonflé et placé au plus près de la source de perturbation absorbe ces pics, et sert accessoirement de réserve d’énergie pour les cycles à forte demande instantanée.
Toutes les pompes haute pression sont volumétriques : elles déplacent un volume déterminé à chaque cycle. Les pompes à pistons axiaux, où les cylindres sont parallèles à leur axe de rotation, dominent la transmission de puissance jusqu’à 400 ou 450 bar, en cylindrée fixe comme variable. Les pompes à pistons radiaux, avec des cylindres disposés en étoile, visent les très hautes pressions au-delà de 700 bar mais à vitesse de rotation modérée. Les pompes à pistons en ligne relèvent d’un autre métier, celui du dosage et du nettoyage haute pression à l’eau, et ne se rencontrent pas en hydraulique de puissance.